
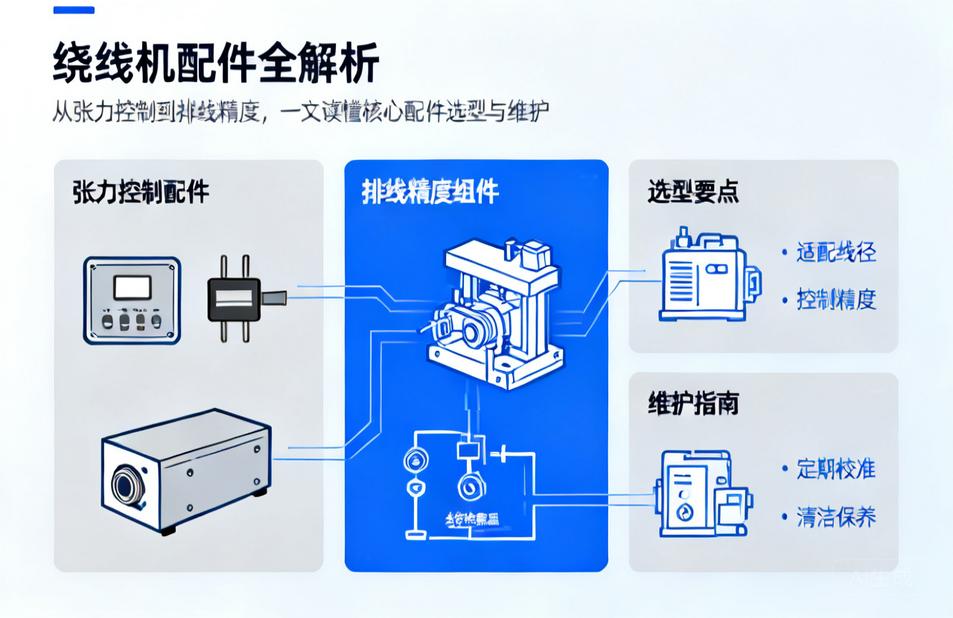
在变压器、电感、电机、继电器等电磁元件的生产过程中,绕线机扮演着无可替代的角色。而一台绕线机能否长期保持高精度、高效率的运行状态,很大程度上取决于其核心配件的品质与匹配度。很多工厂在采购绕线机时往往只关注整机品牌和价格,却忽略了绕线机配件的选型与日常维护,结果导致设备提前老化、产品合格率波动、停机损失居高不下。本文将从绕线机配件的分类、关键配件的作用、选型要点、维护保养以及常见问题等维度展开系统讲解,帮助设备管理者、工艺工程师和采购人员建立对绕线机配件的完整认知。
一、绕线机配件的基本分类与作用
绕线机配件覆盖范围很广,按照功能模块大致可以分为以下几类:张力控制类配件、排线导向类配件、主轴与传动类配件、夹具与骨架定位类配件、传感与检测类配件、电气控制类配件以及辅助与易损件。不同类别的配件在绕线过程中承担着不同的任务,缺一不可。
张力控制类配件主要包括张力器、张力轮、张力弹簧、磁粉制动器、张力传感器等。张力控制的好坏直接影响漆包线的排线整齐度、线圈电阻的一致性和绝缘层的完整性。张力过大,漆包线被拉伸,线径变细,电阻值偏高,严重时绝缘漆膜破裂;张力过小,排线松散,线圈体积偏大,后续装配困难。
排线导向类配件包括排线导针、导线轮、过线轮、陶瓷眼、排线丝杆、排线滑块等。它们决定了漆包线在骨架上的排列轨迹和间距精度。尤其对于多层绕线和多段绕线工艺,排线配件的精度和耐磨性直接关系到产品的层间绝缘和外观。
主轴与传动类配件包括主轴、轴承、同步带、皮带轮、联轴器、减速机等。主轴的径向跳动和轴向窜动是衡量绕线机精度的重要指标,而轴承的等级和润滑状况则决定了主轴能否长期保持稳定。
夹具与骨架定位类配件包括绕线夹具、顶针、夹头、弹簧夹、定位销、骨架座等。它们负责在高速旋转中牢固地固定骨架,确保绕线过程中不出现打滑、偏摆或脱落。
传感与检测类配件包括编码器、接近开关、光电开关、霍尔元件、计数传感器等,用于检测主轴转速、排线位置、圈数计数和线径异常。电气控制类配件包括驱动器、控制器、变频器、触摸屏、继电器、接触器等。辅助与易损件则包括漆包线清洁毛毡、导轮轴承、切刀、气动元件、润滑油等。
二、关键绕线机配件的选型要点
1. 张力器与张力控制系统
张力器是绕线机配件中最受关注的部件之一。常见类型有机械张力器、磁粉张力器、电子张力器和伺服张力器。机械张力器结构简单、成本低,适合线径较粗、速度要求不高的场合;磁粉张力器通过调节励磁电流改变阻尼力矩,张力控制较为平稳,适合中等精度需求;电子张力器和伺服张力器则具备闭环控制能力,可以根据绕线速度实时调节张力,适合细线、超细线和高速绕线场景。
选型时应重点关注张力范围是否覆盖实际使用的线径区间、张力波动幅度、响应速度以及是否支持与绕线机主控系统通讯。如果生产的是0.02mm至0.1mm的细线,建议优先考虑伺服张力器或高精度电子张力器,并配套张力衰减机构,以避免起绕和收尾阶段的张力突变。
2. 排线导针与陶瓷眼
排线导针和陶瓷眼属于高频接触漆包线的配件,其材质和表面光洁度非常关键。氧化铝陶瓷、氧化锆陶瓷和硬质合金是常见材质。氧化铝陶瓷性价比高,但耐磨性一般;氧化锆陶瓷韧性更好,适合高速绕线;硬质合金导针寿命长,但价格较高,且需要保证表面无毛刺。
排线导针的孔径应与线径匹配,过大容易造成排线摆动,过小则会增加摩擦甚至刮伤漆膜。通常导针孔径比线径大0.05mm至0.15mm较为合适。陶瓷眼的圆角半径和内孔粗糙度也需纳入考量,内孔粗糙度越低,对漆包线的磨损越小。
3. 主轴与轴承
主轴是绕线机的核心旋转部件。主轴配件的选型要关注材质、热处理工艺、加工精度和动平衡等级。优质主轴通常采用合金钢并经调质和精密磨削,径向跳动可控制在0.005mm以内。轴承方面,角接触球轴承、深沟球轴承和精密主轴轴承各有适用场景。高速绕线机建议选用P4或P2级精密轴承,并采用油脂或油雾润滑,确保温升可控。
需要提醒的是,主轴配件并非越贵越好,而是要与绕线机的设计转速、负载特性和精度要求相匹配。盲目升级轴承等级而忽略主轴本身的加工精度,往往无法达到预期效果。
4. 绕线夹具与顶针
夹具和顶针直接与骨架接触,其同心度和夹持力决定了绕线的同轴度。对于不同规格的骨架,应配备可更换的夹头或弹性套筒。气动夹具和电动夹具在自动化产线上应用越来越广,其响应速度和夹持重复精度是选型重点。顶针的锥面角度和硬度也需要与骨架中心孔匹配,避免高速旋转时产生偏摆。
5. 传感器与编码器
编码器用于反馈主轴角度和转速,是排线同步和圈数控制的基准。增量式编码器和绝对值编码器各有优势,前者成本低,后者无需回零。对于多轴同步绕线机,建议选用高分辨率编码器,并注意信号抗干扰处理。接近开关和光电开关则用于检测排线极限位置和骨架有无,选型时要关注检测距离、响应频率和防护等级。
三、绕线机配件的维护与保养
很多工厂对绕线机配件的维护停留在坏了再换的层面,这种做法带来的隐性成本非常高。建立预防性维护制度,可以显著延长配件寿命并保持产品一致性。
第一,建立配件台账。记录每台绕线机的关键配件型号、更换日期、供应商信息和累计运行时间。对于张力器、导针、陶瓷眼、轴承等易损件,应设定更换周期或按运行小时数进行更换。
第二,定期清洁。漆包线在高速运行中会产生微量铜屑和漆膜碎屑,这些杂质会附着在陶瓷眼、导轮和张力轮上,造成线材刮伤和张力波动。建议每班次用无尘布和酒精清洁过线通道,每周对张力器内部进行吹气清理。
第三,润滑管理。主轴轴承、排线丝杆和导轨需要按说明书要求定期润滑。润滑脂过多会导致温升,过少则会加速磨损。对于高速绕线机,建议使用低粘度、高滴点的主轴专用润滑脂,并记录加脂周期。
第四,精度校验。每季度或每半年对主轴径向跳动、排线重复定位精度、张力实际值进行校验。可以使用千分表、张力计和激光测距仪等工具。发现精度超差时,应及时调整或更换相关配件,而不是通过修改程序参数来掩盖问题。
第五,备件库存策略。对于关键绕线机配件,如张力器、编码器、主轴轴承、排线导针等,建议保持安全库存。尤其是进口配件,交期可能长达数周,一旦停机将影响整条产线。可以与供应商签订年度框架协议,锁定价格和交期。
四、常见问题与排查思路
问题一:排线不整齐,出现叠线或间隙。
可能原因包括排线导针孔径过大、排线丝杆磨损、编码器信号干扰、张力波动过大。排查时应先检查导针和陶瓷眼是否磨损,再检测张力实际值是否稳定,最后检查编码器和排线电机同步性。
问题二:线圈电阻值分散度大。
通常与张力不稳定、线径波动、圈数计数错误有关。应重点检查张力器是否老化、张力轮是否打滑、编码器联轴器是否松动。对于细线绕制,还要关注环境温度和湿度对漆包线张力的影响。
问题三:主轴异响或温升过高。
多由轴承磨损、润滑不良、皮带张力过大或主轴弯曲引起。应立即停机检查,避免轴承抱死导致主轴报废。更换轴承时,建议成对更换并重新做动平衡。
问题四:骨架打滑或飞脱。
检查夹具夹持力是否下降、顶针是否磨损、气压是否稳定。对于气动夹具,要定期检查密封圈和电磁阀,防止压力不足。
问题五:漆包线绝缘层损伤。
重点排查过线通道的陶瓷眼、导轮、张力轮是否有毛刺或凹槽。任何与漆包线接触的配件,其表面粗糙度都应控制在合理范围内。发现磨损应及时更换,不要试图用砂纸打磨后继续使用。
五、绕线机配件的采购与供应链管理
绕线机配件市场鱼龙混杂,同型号配件在不同渠道的价格差异可能很大。采购时不能只看价格,还要关注材质证明、加工精度报告和实际使用寿命。建议从以下几个方面进行评估:
一是要求供应商提供关键尺寸的检测报告,如导针孔径、陶瓷眼内孔粗糙度、轴承游隙等。二是小批量试用,记录实际使用寿命和产品合格率变化。三是考察供应商的技术支持能力,能否根据绕线工艺提供选型建议。四是关注配件的互换性,优先选择通用性强、交期稳定的型号,避免被单一供应商锁定。
对于进口绕线机配件,可以考虑国产替代方案。近年来国内精密陶瓷、硬质合金和张力控制技术发展迅速,部分国产配件的性能已经接近进口水平,而价格和交期更具优势。但替代前必须经过严格的验证,不能直接批量切换。
六、结语
绕线机配件虽小,却贯穿绕线工艺的每一个环节。从张力控制到排线导向,从主轴传动到夹具定位,每一个配件的状态都会在最终产品上留下痕迹。建立科学的选型标准、完善的维护制度和稳定的供应链体系,才能让绕线机长期保持最佳状态,为电磁元件生产提供可靠保障。希望本文能为从事绕线工艺和设备管理的读者提供有价值的参考,也欢迎业内人士就绕线机配件的选型与维护进行更深入的交流。








