
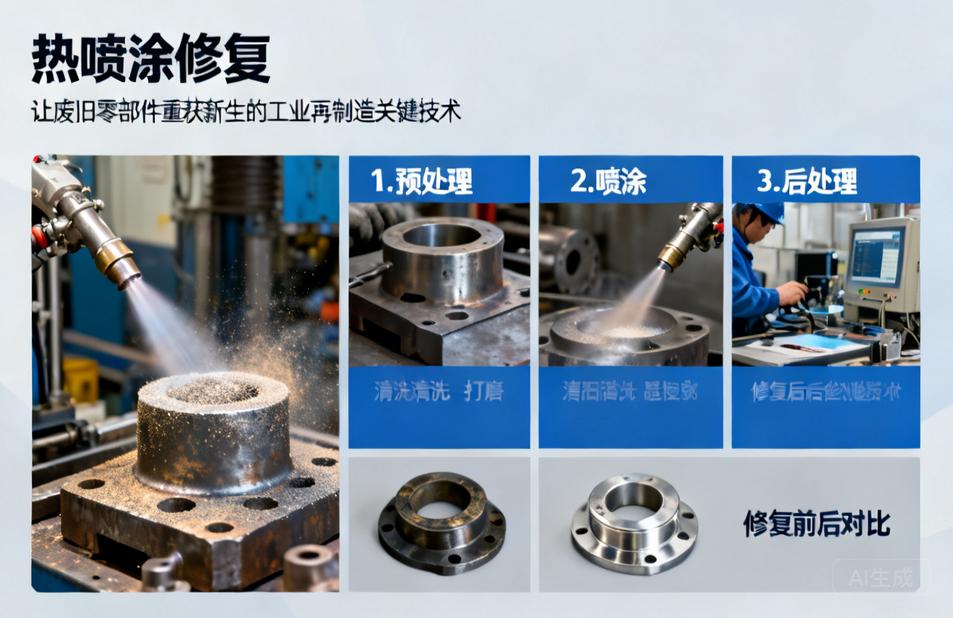
 热喷涂修复|让废旧零部件重获新生的工业再制造关键技术">
在工业生产与设备运维领域,零部件的磨损、腐蚀、疲劳失效是不可避免的现实问题。一台大型轧机轴承位磨损几毫米,一套航空发动机叶片出现高温烧蚀,一根液压缸活塞杆表面拉伤——面对这些情况,传统做法往往是直接更换新件。然而,新件采购周期长、成本高,对于大型或精密部件而言,停机等待的损失更是难以承受。热喷涂修复技术的出现,为这一困境提供了高效、经济的解决方案,成为现代工业再制造与设备维护体系中不可或缺的关键技术。
所谓热喷涂修复,是指利用热源将喷涂材料加热至熔融或半熔融状态,并以高速气流将其雾化、加速,喷射到经过预处理的工件表面,形成一层与基体结合牢固的功能性涂层,从而恢复零部件尺寸、修复表面缺陷或赋予其新的表面性能。这一技术并非简单的表面涂覆,而是涉及材料学、热力学、流体力学、表面工程等多学科交叉的综合性技术体系。从简单的尺寸恢复到复杂的表面强化,热喷涂修复的应用边界正在不断拓展。
要理解热喷涂修复的价值,首先需要了解其技术原理与主要工艺分类。根据热源类型的不同,热喷涂技术主要分为火焰喷涂、电弧喷涂、等离子喷涂、超音速火焰喷涂以及爆炸喷涂等几大类。火焰喷涂设备简单、操作灵活,适用于一般性修复和现场施工;电弧喷涂效率高、成本低,在大面积防腐和尺寸恢复中应用广泛;等离子喷涂温度极高,几乎可以喷涂所有高熔点材料,涂层致密且结合强度高,常用于航空、航天等高端领域;超音速火焰喷涂则以其超高的粒子速度和较低的氧化程度著称,制备的碳化钨涂层硬度高、耐磨性优异,是修复液压杆、风机轴等耐磨部件的首选工艺。不同工艺各有优劣,选择何种方式,需要根据零部件的材质、失效形式、工况条件以及精度要求综合判断。
热喷涂修复的完整流程远比很多人想象的复杂。第一步是表面预处理,包括清洗除油、除锈、喷砂粗化等环节,这一步直接决定了涂层与基体的结合强度。业内常说“三分喷涂,七分准备”,足见预处理的重要性。第二步是喷涂材料的选择,粉末或丝材的化学成分、粒度分布、流动性都会影响涂层性能。第三步是喷涂参数的精确控制,包括热源功率、送粉速率、喷涂距离、喷枪移动速度等,任何一个参数偏离都会导致涂层质量波动。第四步是喷涂后的机械加工,通过车削、磨削、抛光等工序将涂层加工至设计尺寸和表面粗糙度。最后还需要进行质量检测,包括结合强度测试、硬度检测、金相分析、无损探伤等,确保修复后的零部件能够满足使用要求。
与传统的堆焊、电镀、刷镀等修复工艺相比,热喷涂修复具有几个显著优势。首先是热影响区小,基体温度通常不超过200摄氏度,不会引起零部件的变形、退火或组织转变,这对于精密零件和薄壁件尤为关键。其次是材料选择范围广,理论上几乎所有金属、合金、陶瓷、金属陶瓷乃至塑料都可以作为喷涂材料,这为工程师提供了极大的灵活性。第三是涂层厚度可控,从几十微米到几毫米均可实现,既能满足精密尺寸恢复,也能应对大面积磨损。第四是修复效率高,电弧喷涂和超音速火焰喷涂的沉积效率可达每小时数公斤,远高于电镀等湿法工艺。第五是综合成本低,修复费用通常仅为新件采购成本的百分之二十到三十,且能大幅缩短停机时间。
在实际应用中,热喷涂修复已经覆盖了国民经济的众多关键领域。在电力行业,汽轮机转子轴颈、风机叶轮、磨煤机磨辊等部件的磨损修复大量采用热喷涂技术,尤其是超音速火焰喷涂碳化钨涂层,使部件寿命提升三到五倍。在冶金行业,轧机牌坊、卷取机卷筒、连铸辊等大型部件的修复,热喷涂几乎是标配工艺。在石油化工领域,各类泵轴、阀门密封面、反应釜搅拌轴的耐蚀耐磨修复,同样离不开热喷涂。在航空航天领域,发动机叶片、起落架、燃烧室等高温部件的尺寸恢复与热障涂层制备,更是将热喷涂技术推向了高端应用的前沿。此外,在汽车制造、模具修复、船舶修造、工程机械等行业,热喷涂修复的身影也随处可见。
值得一提的是,热喷涂修复并非万能。它也有自身的局限性和注意事项。例如,涂层与基体之间主要是机械结合,结合强度虽然可达数十兆帕,但仍低于焊接结合,因此在承受极高冲击载荷的工况下需要谨慎评估。涂层的孔隙率也是影响性能的重要因素,虽然现代超音速喷涂和等离子喷涂可以做到孔隙率低于百分之一,但在腐蚀介质中仍需配合封孔处理。此外,热喷涂修复对操作人员的技术水平要求较高,喷涂参数的控制、喷枪的运动轨迹、预热温度的管理都需要经验积累。选择专业的热喷涂修复服务商,往往比单纯比较价格更为重要。
从产业发展趋势看,热喷涂修复技术正在向几个方向快速演进。一是智能化与自动化,机器人喷涂系统、在线监测与闭环控制技术正在逐步普及,使涂层质量的一致性和可重复性大幅提升。二是新材料研发,纳米结构涂层、高熵合金涂层、梯度功能涂层等新型材料不断涌现,为极端工况下的零部件修复提供了更多可能。三是绿色化,相比电镀等产生大量废水的传统工艺,热喷涂属于干式工艺,环境友好性突出,符合制造业绿色转型的大方向。四是再制造工程化,热喷涂修复不再仅仅是应急维修手段,而是被纳入产品全寿命周期管理,成为再制造产业链中的核心环节。
对于企业设备管理人员而言,如何判断一个零部件是否适合热喷涂修复,是一个务实的问题。一般来说,只要基体没有严重损伤、没有大面积裂纹、材质明确且具有可喷涂性,大多数磨损和腐蚀失效的零部件都可以考虑热喷涂修复。关键在于做好失效分析,明确损伤原因,选择合适的涂层材料和工艺,并制定严格的修复后检验标准。切忌盲目修复,否则可能因小失大,造成更严重的设备事故。
综上所述,热喷涂修复是一项技术成熟、应用广泛、效益显著的工业再制造技术。它不仅是修复一个零件、节约一笔费用,更代表了一种资源循环利用、设备全寿命管理的先进理念。在制造业转型升级和双碳目标的大背景下,热喷涂修复技术必将发挥越来越重要的作用。对于每一个面临设备磨损困扰的工业企业来说,深入了解并善用这项技术,或许就是降本增效、提升竞争力的关键一步。








