
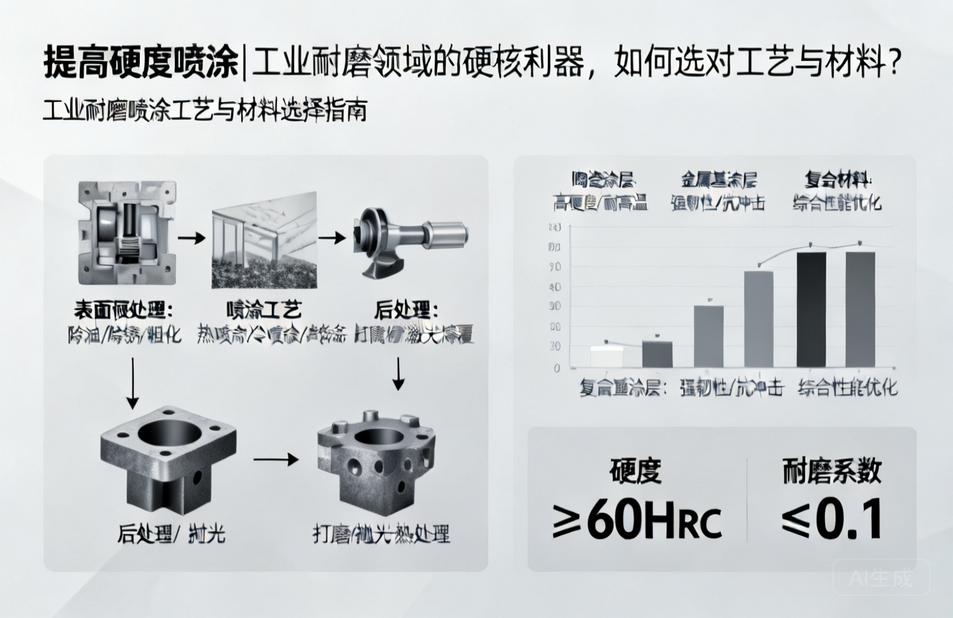
在矿山机械、石油钻采、航空航天、汽车模具等重工业领域,零部件因磨损、冲蚀、疲劳而失效是导致设备停机、成本飙升的核心痛点。据统计,全球每年因摩擦磨损造成的经济损失高达数千亿美元,而表面工程技术的进步,尤其是提高硬度喷涂技术的成熟,正在为这些难题提供高效、经济的解决方案。
所谓提高硬度喷涂,是指通过热喷涂、冷喷涂、激光熔覆等工艺,在基体表面制备一层具有高硬度、高耐磨、耐腐蚀等特性的涂层,从而显著提升零件使用寿命的技术。它并不改变基体材料的整体性能,而是以“表面强化”的方式,让普通钢材也能拥有堪比硬质合金的服役表现。本文将深入剖析提高硬度喷涂的技术原理、主流工艺、材料选择及行业应用,帮助您在生产实践中做出更科学的决策。
一、为什么硬度是耐磨性的第一道门槛?
在讨论提高硬度喷涂之前,必须厘清硬度与耐磨性的关系。大量实验与工程实践表明,在磨粒磨损、粘着磨损和疲劳磨损等常见机制中,涂层硬度与耐磨性通常呈正相关。当涂层硬度远高于磨料硬度时,磨料对表面的切削作用会大幅减弱;当涂层硬度提升至基体的3倍以上时,接触疲劳裂纹的萌生与扩展也会被有效抑制。
不过,硬度并非唯一指标。过高的硬度往往伴随脆性增加,在冲击载荷下容易发生剥落。因此,提高硬度喷涂的核心在于“硬度与韧性的平衡”,以及涂层与基体之间冶金结合或机械结合的质量。这也是为什么同样标称HVOF碳化钨涂层,不同工艺参数下寿命可能相差数倍。
二、主流提高硬度喷涂工艺全解析
目前工业界用于提高硬度的喷涂工艺主要有以下几类,各有其适用场景与局限性。
1. 超音速火焰喷涂(HVOF)
HVOF是提高硬度喷涂领域的明星工艺。它以氧气与燃料(煤油、丙烷、氢气等)在燃烧室中产生超音速火焰流,将粉末粒子加速至500-800m/s,撞击基体后形成致密涂层。其最大优势在于:粒子飞行速度快、停留时间短,涂层氧化物含量低、孔隙率可控制在1%以内,结合强度可达70MPa以上。以碳化钨(WC)为例,HVOF喷涂的WC-10Co-4Cr涂层硬度可达HV1100-1400,广泛用于飞机起落架、液压杆、造纸烘缸等。
2. 大气等离子喷涂(APS)
APS利用直流电弧产生高温等离子体,温度可达15000K以上,几乎可熔化所有陶瓷和难熔金属粉末。对于氧化铝、氧化铬、氧化锆等陶瓷涂层,APS是提高硬度喷涂的首选。氧化铬涂层硬度可达HV1000-1300,且具有优异的耐腐蚀和耐粘着磨损性能,常用于化纤机械导丝辊、泵密封环。但APS涂层孔隙率相对较高(2%-8%),结合强度略低于HVOF,在强冲击工况下需谨慎使用。
3. 激光熔覆
激光熔覆通过高能激光束将合金粉末与基体表层同时熔化,形成冶金结合的熔覆层。其稀释率低、热影响区小,涂层硬度可通过调整粉末成分灵活设计。例如,在45钢表面激光熔覆镍基碳化钨复合涂层,硬度可达HRC60以上,且结合强度远超热喷涂。激光熔覆特别适合局部强化、修复再制造,但设备投资高、效率相对较低,更适合高附加值零件。
4. 冷喷涂
冷喷涂是近年兴起的一种固态沉积技术。粉末粒子在低温(
5. 电弧喷涂与火焰喷涂
这两种工艺成本低、效率高,但涂层孔隙率大、结合强度低,硬度提升效果一般。电弧喷涂高碳钢丝可获得HRC40-50的涂层,常用于大型钢结构防腐耐磨,如桥梁、闸门。若追求更高硬度,建议升级至HVOF或等离子喷涂。
三、提高硬度喷涂的材料体系:从合金到陶瓷
工艺是手段,材料是根本。提高硬度喷涂的涂层材料大致可分为金属合金、金属陶瓷和陶瓷三类。
金属合金类以镍基、钴基、铁基自熔合金为代表。镍基合金如Ni60,喷涂后经重熔处理硬度可达HRC55-62,兼具耐磨与耐蚀;钴基合金如Stellite 6,高温硬度突出,适合阀门、热锻模。这类材料成本适中,结合强度好,但硬度上限通常低于陶瓷。
金属陶瓷类是提高硬度喷涂的“中坚力量”。碳化钨(WC)与钴、镍、铬等金属粘结相组成的复合粉末,通过HVOF喷涂可获得HV1000-1500的硬度,且韧性优于纯陶瓷。碳化铬(Cr3C2)镍铬涂层则主打高温耐磨(800℃以上),用于锅炉管、汽轮机叶片。值得关注的是,纳米结构WC-Co粉末的应用,使涂层硬度进一步提升10%-20%,同时保持良好韧性。
陶瓷类以氧化铝、氧化铬、氧化锆、碳化硅为主。氧化铝涂层硬度HV1300-1800,成本低,但脆性大;氧化铬涂层硬度略低但韧性更好,且摩擦系数低;氧化锆兼具隔热与耐磨,常用于高温环境。陶瓷涂层的致命弱点是热膨胀系数与钢基体不匹配,厚涂层易开裂,需设计梯度过渡层。
四、如何选择合适的提高硬度喷涂方案?
面对琳琅满目的工艺与材料,企业常陷入“越硬越好”的误区。实际上,正确的选型应基于工况分析、基体匹配和经济性评估。
第一步:明确失效模式。是磨粒磨损、粘着磨损、冲蚀磨损还是疲劳磨损?磨粒磨损要求涂层硬度高于磨料硬度;粘着磨损需降低摩擦系数;冲蚀磨损则要求涂层兼具硬度和韧性。例如,风机叶片冲蚀磨损,HVOF喷涂WC-Co涂层寿命是电弧喷涂的5-10倍。
第二步:评估工况温度。常温工况可选WC基涂层;300-500℃可考虑Cr3C2-NiCr;800℃以上则需氧化铝、氧化锆或钴基合金。若温度超过涂层材料熔点或发生严重氧化,任何提高硬度喷涂都无济于事。
第三步:考虑零件尺寸与批量。大型零件、现场施工优先选电弧喷涂或火焰喷涂;中小批量、高精度零件可选HVOF或激光熔覆;大批量、小零件适合等离子喷涂配合自动化产线。
第四步:核算综合成本。涂层成本不仅是粉末和能耗,还包括前处理(喷砂、清洗)、后处理(封孔、磨削)及废品率。以HVOF为例,虽然粉末和气体成本较高,但涂层寿命长、停机损失小,全生命周期成本往往更低。
五、提高硬度喷涂的常见质量缺陷与对策
即便工艺成熟,提高硬度喷涂仍可能出现涂层剥落、开裂、孔隙率超标等问题。以下为高频缺陷及解决思路。
涂层剥落:多因基体表面清洁度不足、喷砂粗糙度不够或结合层缺失。对策:严格按Sa3级喷砂,采用镍铝复合粉打底,控制喷涂距离与角度。
涂层开裂:通常由残余应力过大引起,尤其是陶瓷涂层。对策:优化喷枪移动速度,采用梯度涂层设计,或对基体预热至150-200℃。
孔隙率超标:与粒子熔化状态、飞行速度有关。对策:调整燃气流量与送粉率,缩短喷距,必要时采用激光重熔封孔。
硬度不均匀:可能因粉末粒度分布宽、送粉不稳定。对策:选用窄粒度分布粉末,定期校准送粉器,确保喷枪与工件相对运动均匀。
六、行业应用案例:提高硬度喷涂如何创造价值
在矿山行业,渣浆泵过流件(叶轮、护套)采用HVOF喷涂WC-10Co-4Cr后,寿命从原来的1-2个月延长至6-12个月,单台泵年维护成本下降60%以上。
在航空领域,飞机起落架活塞杆采用HVOF喷涂WC-CoCr涂层,替代传统硬铬镀层,不仅硬度更高,且避免了六价铬的环境污染,已成为波音、空客的指定工艺。
在钢铁行业,连铸机结晶器铜板表面等离子喷涂NiCr-Cr3C2涂层,硬度HV900以上,耐高温磨损,过钢量提升30%-50%。
在汽车模具领域,激光熔覆钴基合金于压铸模表面,硬度HRC55-60,抗铝液冲蚀,模具寿命提高3倍以上。
七、未来趋势:提高硬度喷涂走向智能化与复合化
随着工业4.0推进,提高硬度喷涂正从经验依赖走向数据驱动。在线监测系统可实时采集粒子温度、速度、涂层厚度,通过机器学习优化参数。同时,复合工艺不断涌现:激光辅助HVOF、冷喷涂+激光重熔、等离子喷涂+磁控溅射等,旨在突破单一工艺的硬度与韧性瓶颈。
此外,纳米涂层、高熵合金涂层、MAX相涂层等新材料为提高硬度喷涂开辟了新维度。例如,高熵合金涂层在高温下仍保持高硬度,有望替代钴基合金。可以预见,未来提高硬度喷涂将更精准、更绿色、更高效。
结语
提高硬度喷涂绝非简单的“喷一层硬东西”,而是一项涉及材料科学、流体力学、热力学和精密控制的系统工程。从工艺选择到材料匹配,从前处理到后加工,每一个环节都决定着涂层的最终性能。对于追求降本增效的制造企业而言,与专业涂层服务商深度合作,开展工况分析与寿命评估,才是发挥提高硬度喷涂价值的关键。只有把硬度做上去,把韧性稳下来,把成本控到位,才能真正让工业装备“硬”得持久、“硬”得聪明。








