
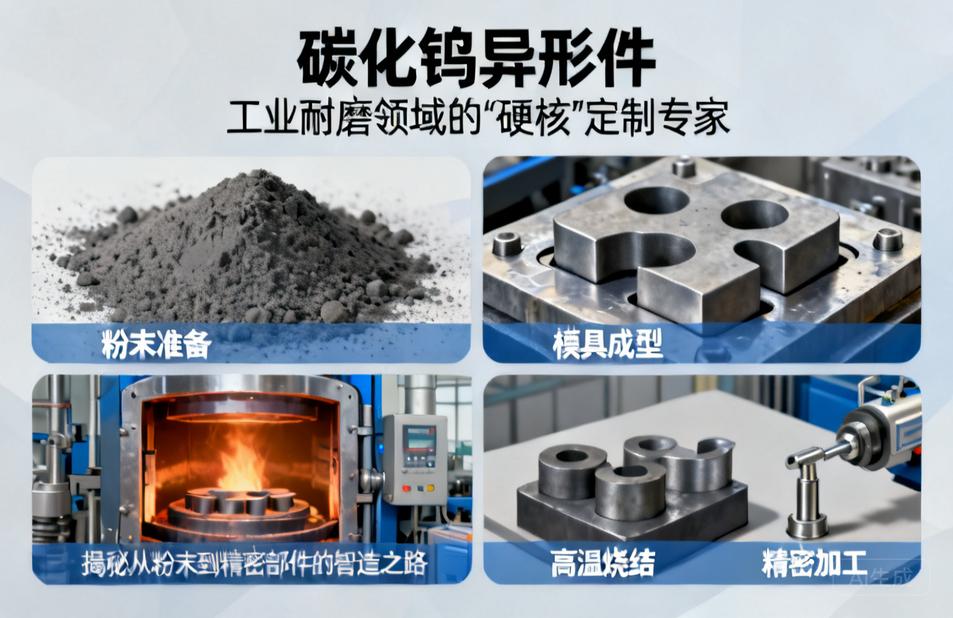
在现代化工业制造的宏大叙事中,材料的革新往往是推动装备升级的底层逻辑。当谈及“工业牙齿”——硬质合金时,碳化钨(WC)无疑是其中最耀眼的明星。然而,当标准化的球体、板条、圆环无法满足日益复杂的工况需求时,一个更具技术含量的细分领域便走到了台前:碳化钨异形件。它不再是简单的标准件采购,而是一场关乎材料科学、精密加工与工况理解的深度定制。
如果你正在为设备上某个快速磨损的古怪角落寻找替换方案,或者试图通过优化关键部件来提升整条生产线的寿命,那么深入了解碳化钨异形件的世界,或许能为你打开一扇降本增效的新大门。本文将带你从粉末冶金的基础原理出发,穿越复杂的几何形状迷宫,直击非标定制背后的技术核心。
一、 什么是碳化钨异形件?不止是“形状奇怪”那么简单
从广义上讲,凡是采用粉末冶金工艺制备、以碳化钨为主要硬质相、钴或镍等金属为粘结相,且最终几何形状偏离了常规标准件(如标准刀片、标准圆棒、标准球珠)的硬质合金制品,都可被称为碳化钨异形件。但“异形”二字绝非仅仅描述外观的奇特,它背后承载着明确的工程意图。
在工业语境下,碳化钨异形件的核心价值在于“功能适配”。标准件往往是牺牲了部分性能来换取通用性和低成本,而异形件则是为了在特定位置、特定应力状态下实现最优的耐磨、耐蚀或耐冲击性能。例如,在石油钻井的PDC钻头钢体上,需要镶嵌成百上千颗形状各异的碳化钨齿;在高速线材轧机的入口导卫中,需要带有精确曲率半径的耐磨块;在高压泥浆泵的阀座与阀芯上,需要带有复杂内流道的密封面。这些,都是碳化钨异形件大显身手的舞台。
二、 从粉末到硬核部件:异形件为何难以制造却又无可替代
碳化钨异形件的制造难度远高于标准件。标准件可以通过模具大批量压制,而成千上万的异形件往往对应着成千上万套不同的模具。其工艺流程通常包括:配料计算、球磨混合、干燥制粒、压制成型(模压、等静压或注射成型)、脱脂烧结、以及至关重要的后续精密加工。
为什么必须用碳化钨?因为它的硬度仅次于金刚石,常温下可达HRA90以上,且具备极佳的耐磨性和抗压强度。在冲压模具、冷镦模具、耐磨衬板、密封环等应用场景中,普通工具钢可能几天就磨损报废,而碳化钨异形件可以坚持数月甚至数年。虽然单件采购成本较高,但分摊到每个加工工件上的成本却极低。这正是众多高端制造企业对其趋之若鹜的原因。
然而,碳化钨的硬度也带来了加工难题。烧结后的产品几乎无法用传统切削方式加工,必须依赖金刚石砂轮进行磨削。对于异形件而言,复杂的曲面、内孔、窄槽、尖角都是磨削工艺的噩梦。因此,一家优秀的碳化钨异形件供应商,其核心竞争力不仅在于压制技术,更在于模具设计能力和金刚石磨削工艺的积累。
三、 碳化钨异形件的典型应用场景:哪里有磨损,哪里就有它的身影
1. 油气钻采与矿山工具:这是碳化钨异形件应用最集中、要求最苛刻的领域。金刚石复合片基体、钻头保径齿、楔形齿、球形齿等,需要根据岩石硬度、钻压、转速来设计不同的球面半径和齿形角度。一个设计精良的异形齿,能让钻头进尺提高30%以上。此外,泥浆泵的缸套、阀座、阀芯,由于长期受高速含砂流体的冲蚀,必须采用带有复杂内部流道的碳化钨异形件,以确保密封面的绝对平整与耐磨。
2. 金属成形与冷镦模具:在紧固件、轴承、链条等大批量生产行业,冷镦模具的寿命直接决定了生产效率。碳化钨异形件在此化身为各种冲头、凹模、缩径模。特别是那些带有台阶、锥面、R角的异形模芯,需要极高的尺寸精度和表面光洁度,以减少金属流动阻力,防止产品拉毛。
3. 机械密封与耐磨零件:在化工泵、渣浆泵、反应釜等设备中,碳化钨异形件被制成密封环、轴套、衬套。它们需要与石墨、碳化硅等材料配对使用,在高速旋转和腐蚀介质中保持极低的磨损率。对于带有螺旋槽、圆弧槽的密封环,其槽型精度要求往往在微米级。
4. 电子与精密加工:别看碳化钨硬,它在精密领域同样不可或缺。例如,用于半导体引线框架冲压的高速冲头,用于PCB微钻的异形钻柄,以及各种精密级进模的镶件。这些异形件往往尺寸小巧,但结构复杂,对公差要求极为严格。
5. 轧制与拉拔工具:在钢铁和有色金属加工行业,碳化钨异形件被用作高速线材轧机的辊环、导卫板、以及管材拉拔的异形芯头。这些部件不仅要耐磨,还要承受巨大的热冲击和机械应力。
四、 如何选择一家靠谱的碳化钨异形件供应商?
面对市场上众多的硬质合金厂家,采购者往往感到无从下手。一个简单的异形件报价,背后可能隐藏着巨大的质量差异。以下几点是筛选供应商的关键维度:
首先,看其模具设计与制造能力。异形件的灵魂在于模具。如果供应商只能做简单形状的仿形,或者需要客户提供完整的三维图纸却无法提出优化建议,那么其技术实力通常有限。优秀的供应商会主动询问工况条件,并基于粉末流动性和烧结收缩率,对产品结构提出改进意见,避免出现密度不均或裂纹缺陷。
其次,考察其成型工艺的多样性。简单的异形件可以用模压成型,但复杂台阶、薄壁、长径比大的产品,则需要等静压或金属注射成型(MIM)。具备多种成型手段的厂家,能更灵活地应对不同批量和复杂度的订单。
第三,关注其烧结控碳与精密加工水平。碳化钨的碳含量哪怕偏差0.1%,都会导致硬度和韧性的大幅波动,出现渗碳或脱碳相。同时,观察其金刚石磨削车间,是否有数控五轴磨床、慢走丝线切割等设备来保证异形曲面的精度。一个连基本尺寸都保证不了的厂家,谈性能稳定是空话。
第四,要求提供材质牌号与性能报告。不同的粘结相含量(钴含量)决定了碳化钨异形件的硬度和韧性平衡。例如,低钴(6%)适合高硬度精加工,高钴(15%-25%)适合耐冲击粗加工。供应商应能提供抗弯强度、硬度、密度等实测数据,而非仅凭经验口头承诺。
第五,考察其服务响应速度。非标定制意味着沟通成本高。从图纸评估、报价、打样到批量交付,周期往往长达数周。如果供应商的工程团队能快速响应技术疑问,并在打样阶段及时反馈问题,将极大缩短你的研发周期。
五、 定制碳化钨异形件的常见误区与避坑指南
误区一:只图便宜,忽略综合成本。有些采购者拿着图纸四处比价,最终选择了报价最低的小作坊。结果产品装上设备后,用了三天就崩角或磨损超差,导致整条线停机。停机损失往往是零件差价的几十倍。因此,评估碳化钨异形件时,必须计算“单位加工成本”而非“单件采购价格”。
误区二:图纸标注不明,导致反复扯皮。异形件定制中,很多纠纷源于图纸未注明关键要求:比如未注明的倒角、允许的脱碳层深度、表面粗糙度Ra值、以及非加工面的外观缺陷接受标准。建议在询价时,附上详细的工况说明(如接触介质、线速度、压力、温度),并明确关键尺寸与次要尺寸。
误区三:忽视材料牌号的针对性。并非所有碳化钨异形件都用同一种牌号。粗加工用的需要韧性好的YG15或YG20,精加工用的需要硬度高的YG6X或YG8。有些厂家为了省事,一律用通用牌号替代,效果自然大打折扣。
误区四:不重视库存与交期管理。对于生产线上的关键备件,突然断供是致命的。优秀的供应商会建议你保留合理的安全库存,或者针对常用异形件建立寄售库,确保随时有件可换。
六、 未来趋势:碳化钨异形件正走向“设计-材料-工艺”一体化
随着增材制造技术的发展,碳化钨异形件的制造边界正在被打破。传统的粉末冶金模具压制难以实现的内部随形冷却流道、拓扑优化点阵结构,如今可以通过粘结剂喷射3D打印技术实现。虽然成本尚高,但在航空航天、高端注塑模具等尖端领域已开始应用。
同时,涂层技术的进步也让碳化钨异形件如虎添翼。在异形件表面沉积一层几微米厚的金刚石涂层或TiAlN涂层,可以进一步降低摩擦系数,提升抗粘着磨损能力。对于加工铝合金、复合材料等易粘刀的材料,涂层异形件几乎是标配。
此外,数字化模拟正在改变异形件的开发模式。通过有限元分析模拟粉末压制过程中的密度分布和烧结后的变形趋势,工程师可以在开模前就预测并补偿收缩,大大提高了首件成功率。这对于形状复杂、价值高昂的碳化钨异形件而言,意味着更低的试错成本和更快的上市速度。
结语
碳化钨异形件,这个听起来有些冷僻的工业名词,实则是现代制造业不可或缺的“隐形冠军”。它融合了材料学、粉末冶金、精密加工和工况分析的多重智慧。对于设备工程师和采购决策者而言,理解碳化钨异形件的技术逻辑,不仅是选型采购的需要,更是推动设备升级、实现精益生产的重要一环。下一次,当你面对一个棘手的高磨损工况时,不妨换个思路:也许,一个精心定制的碳化钨异形件,就是那个能让你告别频繁停机、拥抱长效稳定的最优解。








