
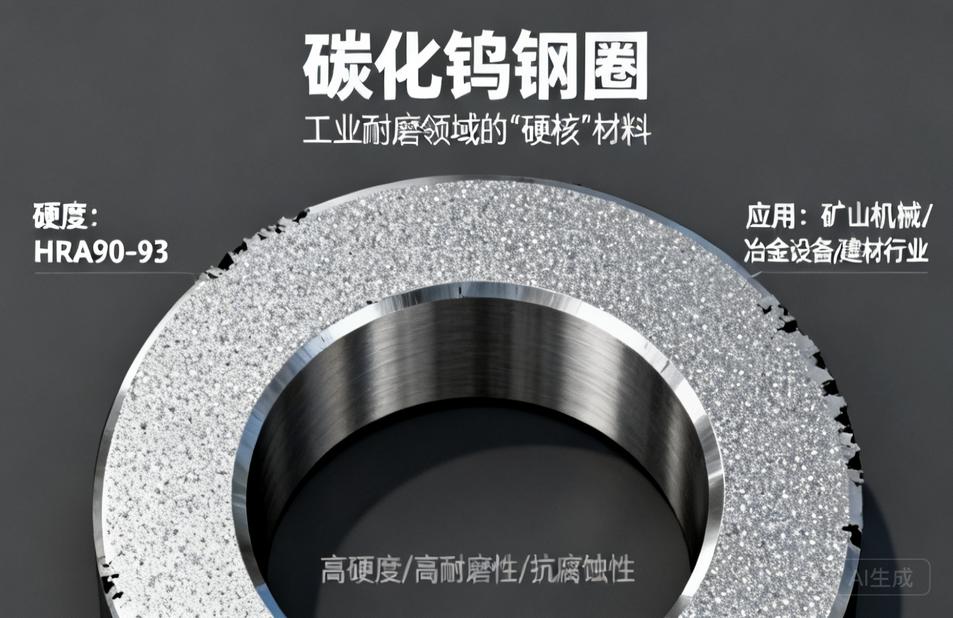
在工业制造领域,尤其是涉及高速旋转、高压密封和强磨损的工况下,材料的性能往往决定了设备的寿命与效率。碳化钨钢圈,这个听起来略显专业的名称,正是一类在极端环境中默默扛起大梁的关键零部件。它既不是普通的钢,也不是简单的硬质合金,而是以碳化钨为核心成分,经过粉末冶金工艺制成的一种具有极高硬度、优异耐磨性和良好抗压强度的高级材料。从石油化工的机械密封,到水泵的轴套,再到精密轴承的滚道,碳化钨钢圈的身影无处不在。本文将深入探讨碳化钨钢圈的本质、性能优势、制造工艺、应用场景以及选型要点,为工程师和采购人员提供一份实用的参考。
要理解碳化钨钢圈,首先得从碳化钨这种物质说起。碳化钨是由钨和碳组成的化合物,化学式为WC,其晶体结构呈现六方密堆积,具有极高的显微硬度。纯碳化钨粉末本身非常坚硬,但脆性大,无法直接作为结构件使用。因此,工业上通常将碳化钨粉末与金属粘结剂(最常见的是钴,也有镍、铁等)混合,通过球磨、喷雾干燥、压制、烧结等粉末冶金工序,制成硬质合金。碳化钨钢圈便是硬质合金制品中的一类,其碳化钨含量通常在85%以上,粘结剂比例根据具体用途在6%到15%之间调整。由于碳化钨颗粒提供了硬度和耐磨性,而粘结剂金属则赋予了材料一定的韧性和抗冲击能力,两者结合使得碳化钨钢圈既硬又不易碎裂。值得注意的是,虽然名字中带有“钢”字,但碳化钨钢圈并非传统意义上的钢,而是一种复合材料,其性能远超普通合金钢。
碳化钨钢圈最突出的特点,就是其无与伦比的耐磨性。在磨粒磨损、粘着磨损和腐蚀磨损等常见磨损机制下,碳化钨钢圈的表现通常比高铬铸铁、高速钢乃至陶瓷材料更为均衡。以机械密封中的碳化钨密封环为例,当介质中含有固体颗粒时,普通不锈钢或石墨环会迅速磨损,导致泄漏,而碳化钨钢圈则能保持长时间稳定的密封面间隙。此外,碳化钨的硬度在常温下可达HRA 90以上(相当于维氏硬度1400-1800HV),远高于淬火钢的800HV左右。这意味着在相同工况下,碳化钨钢圈的磨损速率极低,使用寿命可以延长数倍甚至数十倍。同时,碳化钨还具有良好的耐腐蚀性,尤其是在中性或弱酸性介质中,其耐蚀性优于大多数工具钢。不过,需要注意的是,碳化钨在强酸(如盐酸、硝酸)和强碱环境中可能会受到侵蚀,此时需选择含镍或含铬的硬质合金牌号。
除了硬度和耐磨性,碳化钨钢圈还具备出色的抗压强度和弹性模量。其抗压强度通常在4000-6000MPa之间,是普通钢材的两倍以上。这意味着在高压密封或重载轴承应用中,碳化钨钢圈能够承受极大的压应力而不发生塑性变形。例如,在高压水泵的柱塞密封中,碳化钨钢圈作为密封环,可以承受超过100MPa的介质压力。同时,碳化钨的弹性模量高达600GPa左右,刚性好,在受力时变形量小,有利于保持精密配合间隙。但碳化钨的脆性也是不容忽视的短板,其断裂韧性通常在10-15MPa·m^1/2,低于高速钢。因此,在设计碳化钨钢圈时,必须避免尖锐的缺口和过大的拉应力,通常采用圆角过渡和过盈配合来降低应力集中。此外,通过调整粘结剂含量和碳化钨晶粒度,可以在硬度和韧性之间取得平衡。粗晶粒碳化钨适合重载冲击工况,而细晶粒则更适合高硬度和高耐磨场景。
制造碳化钨钢圈的工艺技术,直接决定了其最终性能。整个流程大致分为以下几个步骤:首先是原料准备,选用高纯度的碳化钨粉末和钴粉,按比例混合,并加入成型剂(如石蜡或PEG)。然后进行球磨,使粉末充分细化并均匀混合,球磨时间通常长达数十小时。接下来是喷雾干燥,将混合料制成流动性良好的团粒。之后通过模压、等静压或注射成型等方式,将团粒压制成所需形状的坯体。坯体在烧结炉中经过脱脂和高温烧结,温度一般在1350-1550℃之间,在液相烧结过程中,碳化钨颗粒被钴粘结剂润湿并致密化,最终获得接近理论密度的硬质合金。对于碳化钨钢圈这类环形件,通常还需要进行后续的精加工,包括内外圆磨削、端面研磨、抛光等,以达到尺寸精度和表面粗糙度要求。有些高精度钢圈还需要进行热等静压处理,以消除内部孔隙,进一步提高致密度和力学性能。值得一提的是,碳化钨钢圈在烧结后硬度极高,只能采用金刚石砂轮进行磨削,加工成本较高,因此近净成形技术(如注射成型)在批量生产中越来越受青睐。
碳化钨钢圈的应用领域非常广泛,几乎涵盖了所有对耐磨性和耐压性有高要求的工业场景。在石油天然气行业,碳化钨钢圈被用于井下工具、泥浆泵阀座、密封环等,能够耐受含砂原油和钻井液的冲蚀。在化工行业,碳化钨钢圈作为机械密封的动环和静环,适用于泵、反应釜和压缩机,尤其适合输送腐蚀性液体或含颗粒介质。在水处理领域,碳化钨钢圈用于高压泵的轴套和密封环,保证长期无泄漏运行。在汽车制造中,碳化钨钢圈可用于燃油喷射系统的高压泵密封,以及涡轮增压器的浮动轴承。此外,在航空航天、冶金轧制、矿山机械等行业,碳化钨钢圈也扮演着重要角色,如轧机导卫、破碎机锤头、耐磨衬板等。特别值得一提的是,在精密轴承中,碳化钨钢圈可以作为滚道或滚动体,用于高速主轴和陀螺仪,其高刚性和低热膨胀系数保证了运转精度。可以说,只要涉及“磨”和“压”,碳化钨钢圈就是一个值得优先考虑的解决方案。
然而,碳化钨钢圈并非万能,选型时需要综合考虑多种因素。首先是工况参数,包括介质类型、温度、压力、转速和颗粒浓度。例如,在高温(超过500℃)环境下,钴粘结剂可能氧化,此时应选用镍基或镍铬基硬质合金。在强腐蚀介质中,则需选择含镍或含铬的牌号,甚至考虑采用碳化钨镍基合金。其次是力学性能匹配,若存在较大冲击载荷,应选择钴含量较高、晶粒较粗的牌号,以提高韧性;若以磨损为主,则选择低钴细晶牌号,追求高硬度。再次是结构设计,碳化钨钢圈的壁厚、直径和长径比会影响烧结过程中的收缩均匀性,过薄的壁厚容易变形,过大的长径比则可能导致密度不均。通常建议壁厚不小于2mm,长径比不超过3:1。此外,安装配合也至关重要,碳化钨钢圈一般与钢制轴或座采用过盈配合或键连接,避免采用螺纹连接,因为螺纹根部易产生应力集中。最后,成本也是不可忽视的因素,碳化钨钢圈的原材料和加工成本远高于普通钢圈,因此应仅在关键部位使用,以发挥其最大价值。
随着工业技术向高速、高压、高温方向发展,对碳化钨钢圈的性能要求也在不断提高。近年来,纳米晶碳化钨、超粗晶碳化钨以及功能梯度硬质合金等新材料不断涌现。纳米晶碳化钨通过细化晶粒至亚微米甚至纳米级,同时提高硬度和韧性,有望解决传统碳化钨脆性大的难题。功能梯度硬质合金则通过使成分或结构在空间上连续变化,例如表面富碳化钨、内部富钴,从而兼顾表面耐磨和整体强韧。此外,增材制造技术也开始应用于碳化钨钢圈的制造,通过激光选区熔化或粘结剂喷射成型,可以制造出传统粉末冶金难以实现的复杂内流道和轻量化结构。这些创新将进一步拓展碳化钨钢圈的应用边界。对于用户而言,选择有经验的供应商,提供详细的工况数据,并允许供应商进行材料推荐和结构优化,往往能获得更长的使用寿命和更低的综合成本。
总之,碳化钨钢圈作为一种高性能硬质合金环形件,凭借其极高的硬度、优异的耐磨性、良好的抗压强度和可调的韧性,在机械密封、轴承、泵阀等领域发挥着不可替代的作用。理解其材料本质、制造工艺和选型原则,有助于工程师在设备设计和维护中做出更明智的决策。虽然其初始成本较高,但在延长维修周期、减少停机损失、提高生产效率方面带来的收益,往往远超投入。未来,随着材料科学和制造技术的进步,碳化钨钢圈必将在更多极端工况下展现其“硬核”实力,成为工业耐磨领域不可或缺的关键部件。








