在制造业的庞大体系中,机械零件表面喷涂常常被视为一道辅助工序。然而,当一台设备在潮湿环境中出现锈蚀,当一批出口产品因涂层脱落被客户退回,当精密零件因为表面处理不当而缩短寿命时,人们才会真正意识到:表面喷涂不是配角,而是决定产品可靠性与品牌口碑的关键环节。本文将从工艺原理、前处理、涂料选择、喷涂技术、质量检测以及常见问题等多个维度,系统梳理机械零件表面喷涂的核心知识,帮助从业者建立完整的认知框架。
一、为什么机械零件必须进行表面喷涂
金属材料在自然环境中几乎无法抵抗腐蚀。钢铁暴露在空气中会与氧气和水分发生电化学反应,生成疏松的铁锈;铝合金虽然能形成氧化膜,但在酸碱环境或氯离子侵蚀下同样不堪一击。表面喷涂的首要功能,就是在零件表面构建一层致密、连续的防护屏障,将基材与腐蚀介质隔离开来。
除了防腐蚀,喷涂还承担着多重使命。在机械传动部件中,耐磨涂层可以显著降低摩擦系数,延长使用寿命;在电气设备外壳上,绝缘涂层能够防止漏电和短路;在医疗器械和食品机械中,符合卫生标准的涂层则关系到使用安全。此外,颜色和光泽的统一也是产品外观质量的重要组成部分。可以说,机械零件表面喷涂是集防护、功能与装饰于一体的系统工程。
二、前处理:决定涂层寿命的隐形基石
行业内有一句老话:喷涂质量七分靠前处理,三分靠涂料和操作。这并非夸张。如果零件表面残留油污、锈蚀、氧化皮或旧漆层,再昂贵的涂料也无法牢固附着。前处理的核心目标,是获得清洁、干燥、具有一定粗糙度的活性表面。
常见的除油方法包括溶剂清洗、碱液清洗和超声波清洗。溶剂清洗效率高,但需注意环保与安全;碱液清洗适合批量处理,对动植物油和矿物油均有较好效果;超声波清洗则适用于形状复杂、有盲孔和细缝的精密零件。除锈环节可根据锈蚀程度选择手工打磨、机械喷砂或化学酸洗。喷砂不仅能除锈,还能在表面形成均匀的锚纹结构,大幅提升涂层附着力。
磷化处理是钢铁零件喷涂前的重要工序。通过磷酸盐溶液与金属表面反应,生成一层多孔的磷化膜,这层膜既能防止基材在喷涂前返锈,又能与涂层形成机械互锁,显著提高耐蚀性。对于铝合金零件,铬化或阳极氧化处理则更为常见。前处理完成后,零件应在规定时间内进入喷涂工序,避免二次污染。
三、涂料选择:匹配工况才是最优解
机械零件表面喷涂可选的涂料种类繁多,每种都有其适用场景。醇酸漆价格低廉、施工简便,适合一般室内环境的防护;环氧漆附着力强、耐化学腐蚀优异,广泛用于化工设备和管道;聚氨酯漆保光保色性好,常用于户外设备和工程机械;氟碳漆耐候性极佳,但成本较高,多用于高端建筑和桥梁。
对于有特殊耐磨需求的零件,可以考虑添加陶瓷颗粒或二硫化钼的耐磨涂料;对于高温工况,有机硅涂料能够承受数百度的高温;对于需要导电或导热的场合,则有专门的导电涂料和导热涂料。选择涂料时,需要综合考虑基材类型、使用环境、预期寿命、施工条件和成本预算,不能简单地以价格高低论优劣。
四、喷涂工艺:细节决定成败
空气喷涂是最传统的喷涂方式,设备简单、适应性强,但涂料利用率较低,溶剂挥发量大。高压无气喷涂通过高压将涂料雾化,效率高、涂层厚,适合大面积施工。静电喷涂利用静电吸附原理,使涂料微粒均匀附着在工件表面,利用率可达百分之八十以上,特别适合批量生产。粉末喷涂则完全不含溶剂,涂层厚实、耐候性好,在金属家具、汽车零部件和家电外壳领域应用广泛。
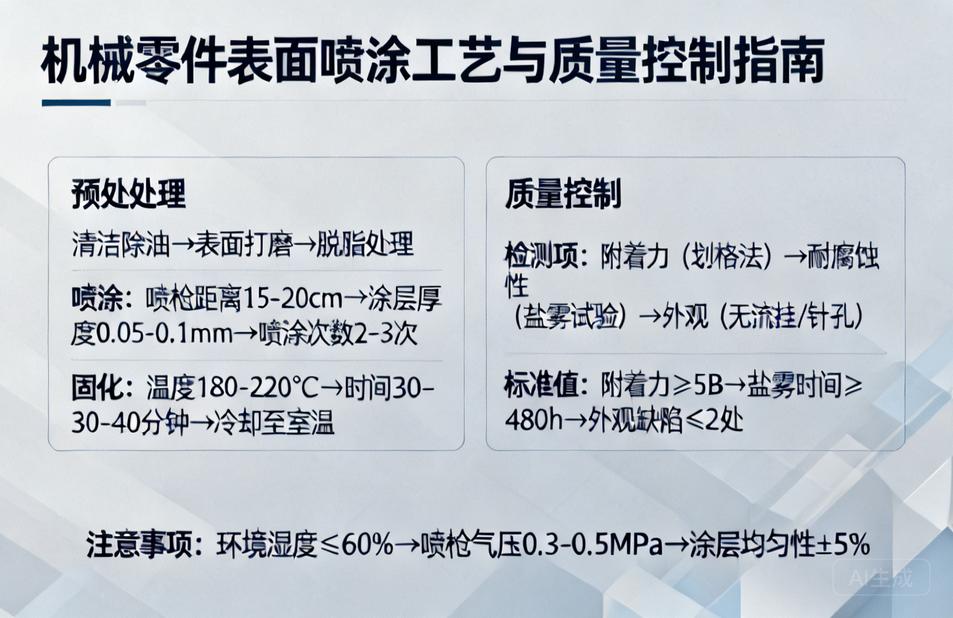
无论采用哪种方式,喷涂环境的洁净度都至关重要。灰尘、纤维和油雾一旦混入涂层,就会形成颗粒、缩孔等缺陷。喷房应保持正压,空气经过过滤后送入,温度控制在十五至三十摄氏度,相对湿度以百分之四十至七十为宜。湿度过高会导致涂层发白、附着力下降;湿度过低则容易产生静电,影响上漆率。
喷枪的距离、角度和移动速度同样需要严格控制。距离过近容易流挂,距离过远则涂料浪费、涂层粗糙;角度应与工件表面垂直,移动速度保持均匀。对于复杂零件,需要合理安排喷涂顺序,先难后易、先内后外,避免漏喷和堆积。多层喷涂时,应掌握好层间间隔时间,让溶剂充分挥发,防止出现针孔和气泡。
五、固化与后处理:让涂层真正发挥作用
喷涂完成并不意味着工序结束。涂层的固化过程直接影响其最终性能。常温固化涂料需要足够的养护时间,期间应避免淋雨、磕碰和污染;烘烤固化涂料则要严格按照温度曲线升温、保温和降温,温度过低固化不完全,温度过高则可能导致涂层脆化或变色。
固化后的零件还可以进行打磨、抛光或压光处理,以获得更高的表面光洁度。对于有尺寸配合要求的零件,涂层厚度必须纳入公差计算,避免因涂层过厚影响装配。在某些情况下,还需要对涂层进行局部修补,此时应使用与原涂料匹配的修补材料,并注意颜色和光泽的一致性。
六、质量检测:用数据说话
机械零件表面喷涂的质量评价不能仅凭肉眼观察。附着力测试通常采用划格法或拉拔法,划格法用刀具在涂层上划出网格,再用胶带撕拉,根据涂层脱落面积评定等级;拉拔法则通过粘接锭子并施加拉力,直接测量涂层与基材的结合强度。
厚度检测使用磁性测厚仪或涡流测厚仪,每件零件应测量多个位置,确保厚度均匀且符合要求。硬度测试可采用铅笔硬度法或摆杆阻尼法。耐腐蚀性测试常用盐雾试验,将零件置于盐雾箱中持续喷雾,观察出现锈蚀的时间。此外,还有耐候性测试、耐化学品测试和冲击测试等,根据产品的实际使用环境选择相应的检测项目。
七、常见缺陷及解决思路
流挂是最常见的喷涂缺陷之一,表现为涂层局部下垂如泪痕。原因通常是涂料黏度太低、喷涂过厚或喷枪移动太慢。解决方法是调整黏度、控制涂层厚度并保持适当的喷枪速度。橘皮现象表现为涂层表面不平整,类似橘子皮纹理,多由溶剂挥发过快、喷涂距离过远或涂料流平性差引起,可通过调整溶剂配比、优化喷涂参数或添加流平剂来改善。
缩孔和鱼眼是涂层表面出现的圆形凹陷,通常与基材表面油污、压缩空气中含油或涂料中混入不相容物质有关。解决的关键在于彻底清洁基材、维护油水分离器并确保涂料纯净。针孔则是涂层中的细小孔洞,可能是溶剂 trapped 在涂层中逸出所致,应控制层间间隔时间并适当调整固化温度。颗粒缺陷往往源于喷涂环境不洁或涂料过滤不充分,需要加强喷房管理和涂料过滤。
八、环保与安全:不可回避的责任
传统溶剂型涂料在施工过程中会释放大量挥发性有机化合物,对操作人员和大气环境造成危害。随着环保法规日趋严格,水性涂料、粉末涂料和高固体分涂料的应用越来越广泛。水性涂料以水为分散介质,有机溶剂含量大幅降低,但对其施工环境的温湿度控制要求更高。粉末涂料几乎零排放,过喷粉末还可回收利用,是绿色喷涂的重要方向。
在安全方面,喷涂作业区域必须严禁烟火,配备防爆电气设备和足够的消防器材。操作人员应佩戴防毒面具、防护眼镜和防静电工作服,避免涂料与皮肤直接接触。调漆和清洗喷枪应在专门区域进行,废溶剂和废涂料应分类收集,交由有资质的单位处理,绝不能随意倾倒。
九、智能化与自动化趋势
随着工业机器人技术的成熟,越来越多的企业开始采用自动化喷涂线。机器人能够保持恒定的喷涂距离、角度和速度,显著提高涂层一致性,同时减少涂料浪费和人员暴露。配合视觉识别系统,机器人还可以自动识别零件位置和形状,实现柔性化生产。
数字化管理也在改变喷涂车间。通过记录每批零件的涂料批次、喷涂参数、环境数据和检测结果,企业可以建立完整的质量追溯体系。一旦出现质量问题,能够快速定位原因并采取纠正措施。这种数据驱动的管理模式,正在成为高端制造企业的标配。
结语
机械零件表面喷涂看似简单,实则涉及材料科学、表面工程、流体力学和自动化技术等多个领域。从一块粗糙的金属毛坯,到一件涂层均匀、附着牢固、经久耐用的成品,中间每一个环节都需要严谨的工艺控制和丰富的实践经验。对于制造企业而言,重视表面喷涂不仅是为了满足客户对外观的要求,更是提升产品竞争力、延长产品寿命、降低售后成本的战略选择。希望本文的梳理能为从业者提供有价值的参考,也期待更多企业在这一领域持续精进,让中国制造的每一件产品都经得起时间和环境的考验。