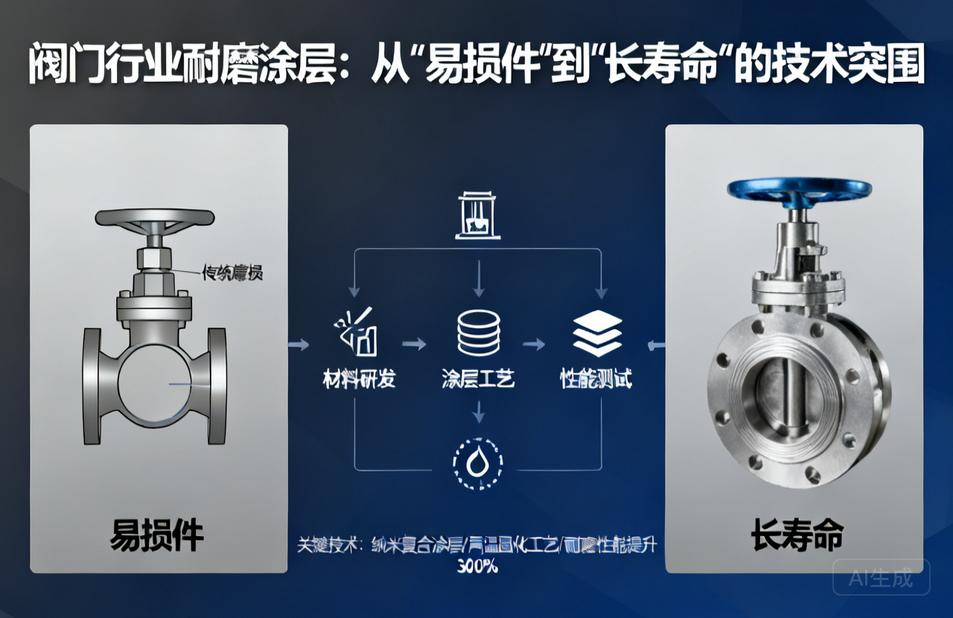
在石油化工、电力、矿山、冶金等流程工业中,阀门控制着介质的流向、压力与流量,其可靠性直接关系到整套装置的安全与连续运行。然而,许多阀门在实验室性能优异,一到现场却寿命骤减。究其原因,磨损——尤其是含固颗粒介质对密封面和流道的高速冲蚀——是导致阀门失效的首要因素。耐磨涂层技术因此成为延长阀门寿命的关键手段。
阀门磨损的典型工况与失效形式
在煤化工黑水、灰水系统,矿山尾矿输送,电力灰渣排放等场景中,介质含有大量细颗粒,对阀门产生强烈冲刷。普通不锈钢或碳钢阀门往往数周甚至数天就出现密封面沟槽、阀体壁厚减薄,导致内漏、外漏甚至阀杆卡死。传统升级整体材质成本高昂,且大型阀门整体陶瓷化存在制造瓶颈。
耐磨涂层的主要技术路线
耐磨涂层通过表面工程在关键部位构筑高硬度、高结合力、耐冲蚀的功能层,基体仍可采用成本可控的铸钢或锻钢。当前主要技术路线包括:
- 热喷涂类涂层:如超音速火焰喷涂、等离子喷涂、爆炸喷涂。超音速火焰喷涂碳化钨涂层硬度可达HV1200以上,结合强度高,孔隙率低,广泛应用于闸阀、球阀的阀座和球体表面。
- 堆焊类涂层:如钴基司太立合金堆焊、镍基碳化钨堆焊,适用于高温高压且伴随严重冲蚀的场合,例如加氢裂化装置中的高压角阀。
- 气相沉积类涂层:如TiN、TiCN、CrN及类金刚石涂层,厚度通常在几微米到十几微米,适合精度要求高、磨损相对轻微的调节阀阀芯。
- 激光熔覆技术:利用高能激光束将合金粉末与基材表面快速熔凝,形成冶金结合的致密涂层,在大型阀体、阀座密封面的修复与强化中展现优势。
涂层选型与工艺控制要点
涂层选择并非越硬越好,需综合考虑工况温度、介质颗粒硬度与速度、基材特性及阀门结构。例如,常温矿浆工况首选超音速火焰喷涂碳化钨涂层;500℃以上高温烟气工况则更适合钴基或镍基堆焊层。对于密封精度要求极高的调节阀阀芯,PVD涂层能保持原始尺寸精度,而激光熔覆可能需配合后续精加工。
实际生产中,阀门零件形状复杂,曲面、深孔、窄槽和锐边区域往往磨损最严重。若工艺控制不当,易在尖角处产生应力集中,导致涂层剥落,剥落的硬质颗粒反而加剧磨损。因此,优秀方案必须从零件前处理、喷涂路径规划、温度控制到后加工打磨形成完整工艺闭环。
应用与维护建议
对于阀门制造企业,掌握耐磨涂层技术是进入高端市场的关键。在煤化工、多晶硅、深海油气等极端工况领域,用户对阀门寿命要求已从“能用”升级为“长周期稳定运行”。一个具有优异耐磨涂层的阀门,可将检修周期从三个月延长到一年甚至更长,减少停产损失和维护成本。
终端用户在维护时应注意:定期检查涂层磨损情况,避免介质中出现大尺寸尖锐硬物;若阀门长期处于闪蒸、空化等极端流体力学条件下,单纯依靠涂层可能失效,需综合考虑阀型选择、流道设计及工艺系统调整。
常见问题
1. 耐磨涂层能完全解决阀门磨损问题吗?
不能。耐磨涂层是阀门寿命工程中的关键环节,但不能替代合理的材料选择和结构设计。若工况极端,需系统集成材料、结构、涂层和工艺控制。
2. 如何选择适合的涂层工艺?
需根据工况温度、介质颗粒特性、基材和阀门结构综合判断。常温冲蚀优先考虑超音速火焰喷涂碳化钨,高温工况考虑堆焊,精密阀芯考虑PVD涂层。
3. 涂层剥落的原因有哪些?
常见原因包括前处理不当、喷涂路径不合理、温度控制不佳导致应力集中,或涂层与基体热膨胀系数差异大。增加过渡层可缓解界面应力。
4. 激光熔覆和热喷涂有何区别?
激光熔覆形成冶金结合,涂层致密,热影响区小,适合大型零件修复;热喷涂结合强度稍低,但效率高,适合大面积喷涂。
5. 阀门耐磨涂层的检测指标有哪些?
通常包括涂层硬度、结合强度、孔隙率、厚度均匀性等。采购规范中应明确这些指标及检测方法。
6. 涂层阀门如何维护?
定期检查涂层磨损,避免介质中混入大尺寸硬物,发现局部剥落及时修复,防止扩展。
相关阅读:非标件表面处理|从工艺选型到质量管控的实战指南、表面防粘涂层|从工业锅具到精密制造,看不见的“不粘”技术革命、机械零件表面喷涂|从工艺细节到质量控制的完整指南、喷嘴耐磨涂层|工业喷嘴寿命延长的隐形铠甲与增效密码、提高耐腐蚀性涂层|从材料选择到工艺优化的全链路指南