
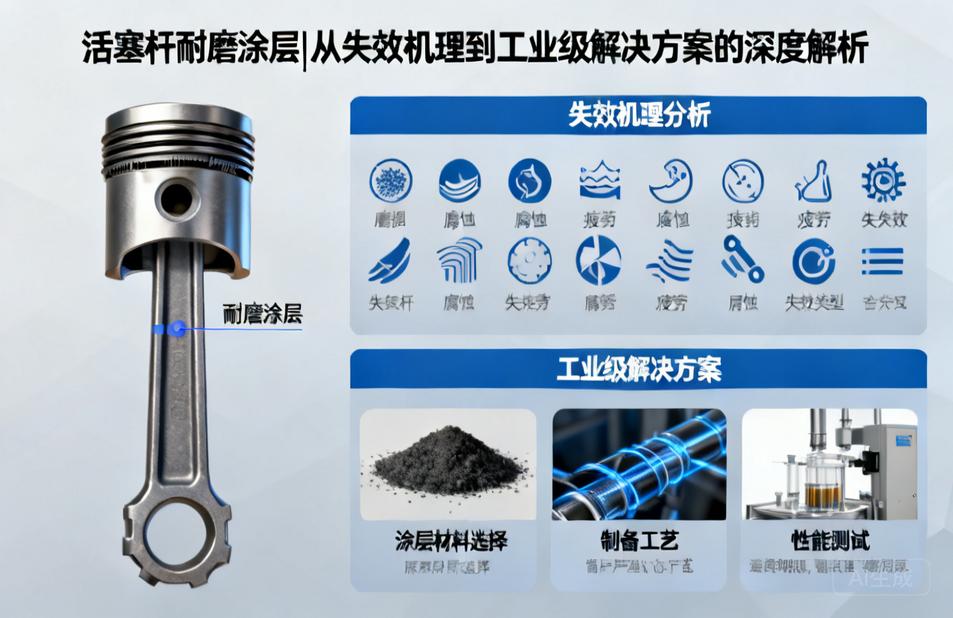
在工程机械、液压油缸、注塑机、船舶舵机等重载装备中,活塞杆是传递力与运动的核心部件。它长期暴露在粉尘、水汽、酸碱介质以及高频往复摩擦的工况下,表面极易出现划伤、拉毛、点蚀甚至镀层剥落。一旦活塞杆表面失效,轻则导致密封件泄漏、系统压力下降,重则造成整机停机,带来高昂的维修成本与生产损失。因此,如何提升活塞杆表面的耐磨性能,一直是液压与传动领域持续关注的技术命题。活塞杆耐磨涂层技术,正是在这一背景下不断迭代升级,从传统电镀硬铬到现代热喷涂、激光熔覆和化学气相沉积,形成了多层次的表面强化体系。
要理解活塞杆耐磨涂层的价值,首先需要回到失效本身。活塞杆的表面损伤通常不是单一机制造成的,而是磨粒磨损、粘着磨损、疲劳磨损和腐蚀磨损共同作用的结果。在粉尘环境中,硬质颗粒嵌入密封件或附着在杆体表面,形成微观切削;在润滑不良的边界润滑状态下,金属与金属直接接触,局部高温导致材料转移和粘着;在交变载荷下,涂层内部微裂纹扩展,最终引发疲劳剥落;而在潮湿或含氯介质中,电化学腐蚀又会加速表面缺陷的萌生。这四种机制相互耦合,使得单一性能指标优秀的涂层未必能通过实际工况的考验。
传统电镀硬铬是活塞杆表面处理应用最广泛的工艺。其优势在于成本可控、工艺成熟、硬度可达HV800至HV1000,且具备一定的耐蚀性。然而,硬铬镀层存在两个结构性短板:一是镀层内部存在微裂纹网络,腐蚀介质可沿裂纹渗透至基体,导致界面腐蚀和镀层鼓包;二是镀层硬度虽高,但脆性较大,在冲击载荷下容易产生龟裂。此外,六价铬电镀的环保压力日益增大,欧盟RoHS指令和国内清洁生产标准对铬雾排放和废水处理提出了严苛要求。这些因素共同推动工业界寻找性能更优、更环保的活塞杆耐磨涂层替代方案。
热喷涂技术是当前活塞杆耐磨涂层升级的主流路径之一。超音速火焰喷涂(HVOF)能够将碳化钨钴、碳化铬镍铬等金属陶瓷粉末加速至超音速,在基体表面形成致密、低孔隙率的涂层。以WC-10Co4Cr为例,其显微硬度可达HV1100至HV1400,结合强度超过70MPa,孔隙率低于1%。在同等磨粒磨损试验条件下,HVOF碳化钨涂层的耐磨寿命可达电镀硬铬的3至8倍。更重要的是,热喷涂涂层可以根据工况调整成分:需要耐高温时选用碳化铬基体系,需要耐海水腐蚀时选用镍基或钴基合金体系,这种可设计性为不同行业的活塞杆提供了精准匹配的可能。
激光熔覆则是另一条值得关注的技术路线。它利用高能激光束将合金粉末与基体表层同时熔化,形成冶金结合的熔覆层。与热喷涂的机械结合不同,激光熔覆层与基体之间是原子级的冶金结合,结合强度极高,且稀释率可控。常用的熔覆材料包括镍基自熔合金、钴基合金以及添加碳化钨颗粒的复合粉末。激光熔覆的优点在于热影响区小、变形可控,特别适合长径比较大的活塞杆。但其设备投资较高,大面积熔覆效率低于热喷涂,因此在批量生产中往往用于局部修复或高附加值部件的强化。
近年来,化学气相沉积(CVD)和物理气相沉积(PVD)在精密活塞杆领域也获得了应用。类金刚石碳(DLC)涂层具有极低的摩擦系数和优异的抗粘着磨损性能,在液压伺服系统中能够显著降低密封件的摩擦阻力,提升响应精度。不过,DLC涂层的承载能力有限,通常需要配合渗氮或镀铬底层使用,形成多层复合涂层体系。这种梯度结构设计,将高承载的底层与低摩擦的表层结合,正在成为高端活塞杆耐磨涂层的发展方向。
涂层性能的优劣,不仅取决于材料和工艺,还与活塞杆基体的前处理和后处理密切相关。基体表面粗糙度、清洁度、残余应力状态都会影响涂层的结合强度和服役寿命。例如,在热喷涂前,通常需要对活塞杆进行喷砂粗化处理,使表面粗糙度达到Ra 3.2至6.4微米,以增强机械咬合效果;同时控制喷砂角度和距离,避免嵌入磨料。喷涂后,部分涂层需要进行磨削和抛光,以达到活塞杆的尺寸精度和表面光洁度要求。对于液压油缸活塞杆,表面粗糙度通常要求控制在Ra 0.2至0.4微米之间,过高的粗糙度会加速密封件磨损,过低则不利于形成润滑油膜。
在工业实践中,选择活塞杆耐磨涂层需要综合考虑工况参数、成本预算和寿命预期。对于工程机械油缸,粉尘和冲击载荷是主要矛盾,HVOF碳化钨涂层凭借高硬度和良好韧性成为首选;对于海洋平台液压系统,盐雾腐蚀与磨损并存,镍基碳化钨或钴基合金涂层更具优势;对于注塑机、压铸机等高温工况,碳化铬基涂层能够抵抗高温氧化和熔融金属侵蚀;对于精密伺服液压缸,DLC或复合镀层则能兼顾低摩擦与长寿命。没有一种涂层能够通吃所有工况,正确的选型逻辑是先明确失效主导机制,再匹配涂层体系。
值得注意的是,活塞杆耐磨涂层的应用并非一劳永逸。涂层失效往往源于细节控制的缺失:基体预热温度不足导致结合力下降,喷涂粉末粒度分布不合理造成孔隙率超标,磨削过程中进给量过大引发涂层微裂纹,甚至密封件选型不当导致对偶磨损超过涂层耐受极限。因此,涂层供应商与主机厂之间的协同设计至关重要。从活塞杆材料选择、热处理工艺、涂层制备到密封系统匹配,需要形成完整的质量控制闭环。
从产业趋势看,活塞杆耐磨涂层正朝着复合化、纳米化和智能化方向发展。纳米结构碳化钨粉末能够显著提升涂层的硬度和韧性匹配,纳米多层膜技术则通过界面效应抑制裂纹扩展。智能化方面,在线监测喷涂粒子速度和温度、闭环控制熔覆功率和送粉率,正在让涂层质量从经验依赖走向数据驱动。同时,环保型涂层工艺的研发也在加速,例如三价铬替代六价铬、无铬钝化处理以及低VOC前处理技术,都在回应日益严格的环保法规。
对于设备制造商和终端用户而言,理解活塞杆耐磨涂层的技术逻辑,有助于在采购和维护中做出更理性的决策。涂层不是越贵越好,也不是越硬越好,而是要与工况、基体、密封系统形成最佳匹配。一根经过合理涂层强化的活塞杆,不仅能够延长检修周期,降低停机损失,还能减少液压油泄漏和能源消耗,带来显著的全生命周期效益。在制造业向高端化、绿色化转型的今天,活塞杆耐磨涂层技术将继续扮演不可或缺的角色,成为装备可靠性提升的关键支点。








