
塔轮作为机械传动系统中的关键部件,通常用于改变转速与扭矩,常见于机床、减速机、纺织机械等设备中。由于长期处于高速旋转和重负载工况,塔轮容易出现磨损、裂纹、键槽损坏甚至断裂等故障。塔轮维修不仅关乎设备稳定运行,更直接影响生产安全与企业效益。本文将系统阐述塔轮维修的常见故障类型、诊断方法、修复技术以及预防保养策略,旨在为设备维护人员提供一份实用且专业的参考手册。
塔轮的工作原理并不复杂,它依靠不同直径的阶梯轮体与皮带或链条配合,实现多级变速。然而,正是这种结构特点,使得塔轮在不同转速档位切换时承受交变应力,加上金属疲劳、润滑不良或安装对中偏差,极易导致特定部位的损伤。常见的塔轮损坏包括轮槽磨损、轮缘崩裂、轴孔磨损以及整体变形。轮槽磨损往往表现为槽形变浅或出现波浪状痕迹,这会加剧皮带打滑并缩短皮带寿命;轮缘崩裂通常是受到冲击载荷或残余应力过大导致;轴孔磨损则多是配合间隙不当或长期振动磨蚀造成。
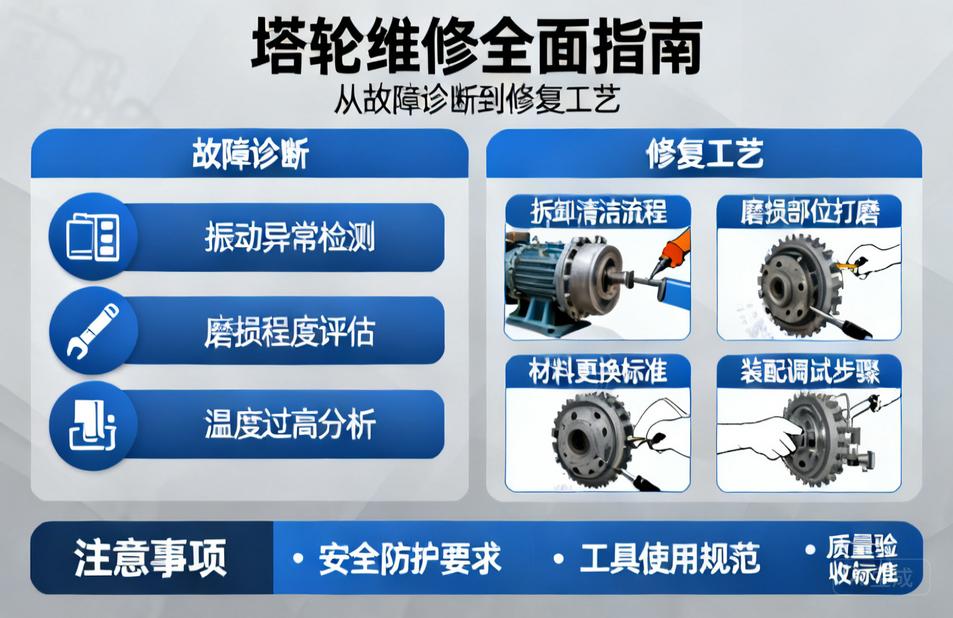
要制定合理的塔轮维修方案,首先需要进行全面而精准的故障诊断。维修人员不应简单采用目视检查,而应借助测量工具进行量化分析。对于轮槽,可使用专用量规测量槽宽与槽深,并与原厂图纸对比判断磨损量;对于轴孔,应使用内径千分尺检测圆度与圆柱度,以确定是否存在失圆或喇叭口;对于潜在裂纹,可采用着色探伤法或磁粉探伤法,将探伤剂喷涂于可疑表面,若显现线性显示则表明存在表面裂纹。此外,动平衡测试同样不可或缺,塔轮在高速旋转时若不平衡量超标,不仅自身振动加剧,还会损及轴承与相邻部件。
完成诊断后,维修人员需根据损伤程度选择恰当的修复工艺。若轮槽仅出现轻度磨损且未影响传动精度,可优先采用补偿性修复,即更换更窄的皮带或加装耐磨衬套,但这种方案治标不治本,通常仅作为短期应急。对于中度磨损,堆焊法是一种经济有效的选择。修复时先用角磨机清理缺陷区域,直至露出金属光泽,随后采用与母材相容的焊丝进行多层多道堆焊,建议使用氩弧焊以获得良好的冶金结合并减少热变形。堆焊后需进行退火处理以消除应力,再通过精车或磨削恢复轮槽的几何尺寸。
当塔轮轮缘出现崩裂或局部缺失时,更为稳妥的修复手段是镶套或更换轮体。若设备结构允许,维修团队可单独加工一个相同材质与尺寸的替换塔轮,整体更换虽成本略高,但能彻底恢复性能。如果原塔轮为整体铸造结构,而损坏区域局限于局部,那么采用金属锁固胶配合加强销的冷焊修复技术也不失为可行方案。先将损伤处加工成燕尾槽或采用波浪键法嵌入加强件,再使用高性能结构胶进行粘接,待胶层完全固化后修整外形,此类修复对现场施工条件要求较高,需严格控制环境温度与湿度。
轴孔磨损是塔轮维修中最棘手的问题之一,因为轴孔是塔轮与传动轴的基准配合面。若间隙小于0.05毫米,可采用刷镀或喷涂方式恢复尺寸;若磨损严重,建议采用加大轴径配合镶衬套的方案。具体操作为:先将塔轮轴孔粗镗至标准衬套外径尺寸,并预留0.02至0.04毫米的过盈量,然后用冷压或热装工艺将衬套压入,最后对衬套内孔进行精密铰削或拉削至设计与轴配合的尺寸。必须强调的是,衬套材料宜选用与轴相近的材质或铜合金,以防运行中产生电化学腐蚀。
除了修复已经发生的损伤,塔轮维修还应包括预防性维护策略。减少故障的最好方法是定期检查与润滑。传动皮带的张力应保持在设备手册推荐范围内,过紧会拉弯塔轮轴,过松则易打滑产生高温;同时要确保多根皮带的长度与弹性一致,否则单根皮带过载会加速损坏。安装塔轮时,必须使用百分表校正其端面跳动与径向跳动,通常允许值不超过0.02毫米/100毫米直径。此外,在重载或变速频繁的场合,应选用耐磨性更好的球墨铸铁或合金钢塔轮,并定期进行磁粉探伤,以预防早期疲劳裂纹。
塔轮维修过程中,热处理工艺把控也是确保寿命的关键。许多塔轮表面需要具备一定的硬度以抗磨损,但基体又需保持韧性。传统的高频淬火往往导致局部应力集中,维修时若需重新淬火,应优先实施整体等温淬火与低温回火,以降低畸变风险。若是堆焊修复区域,焊缝的硬度通常要低于母材,这会成为新的磨损薄弱区,因此建议在堆焊层上再喷涂一层高硬度的耐磨合金,例如碳化钨涂层,从而形成梯度结构,兼顾结合强度与耐磨性。
一个典型实例可以更好地说明塔轮维修的价值。某造纸厂传动塔轮在使用约8000小时后出现持续振动,经诊断,其中一个档位的轮槽磨损深度达2毫米,另一档位轮缘处存在长10毫米的肉眼裂纹。维修团队将塔轮拆卸,先对裂纹进行止裂钻孔,采用手工氩弧焊补焊裂纹,并机械打磨至平滑;随后针对磨损轮槽进行无缝焊接,再用数控车床精车恢复表面粗糙度至Ra0.8。整个维修周期仅耗时两天,费用不到整体更换的三分之一,而修复后的塔轮在后续半年的服役中振动指标保持稳定,未再出现异常,证明了规范化维修工艺的可靠性。
塔轮维修是一项兼具技术性与严谨性的工作,除了损伤修复本身,更需关注装配后的动态校验。修好的塔轮在回装前,应重新进行动平衡试验,若平衡等级不达标,则需在合适位置钻削材料予以平衡补偿。回装时,要严格控制轴与孔之间清洁度,涂抹适量润滑脂,并按规定的力矩锁紧键槽连接。设备试运行时应逐步提高转速,密切关注轴承温升与震动值,若试车数据在连续四小时运行后仍保持稳定,即可转入正式生产。严格遵循上述步骤,塔轮维修不仅能恢复原有性能,还可能延长设备寿命周期。
随着工业制造技术的演进,越来越多的智能化状态监测系统被应用于传动设备,例如在轴承座上加装加速度传感器,实时采集振动频谱,通过机器学习算法自动识别塔轮磨损特征。这为塔轮维修提供了新的预防性机会,使得很多早期小问题得以发现并在线下计划性处理,大大减少了非计划停机。尽管先进技术层出不穷,但传统的基础维修技能依然是核心保障,维修人员仍需扎实掌握焊接、机械加工与装配技术,才能在面对复杂故障时做出灵活应对。
总而言之,塔轮维修的成功与否取决于许多因素:正确的诊断方法,合适的修复材料与工艺,以及严密的后期防护措施。对于任何一家依赖旋转机械的企业而言,培养或委托一支高水平的维修队伍是必要投资。定期的塔轮状态评估应纳入设备管理年度计划中,并建立详细的维修档案,记录每次故障现象、修复参数与后续运行数据。这些数据不仅有助于优化维修工艺,更可为塔轮的设计改进提供宝贵的一手依据。唯有如此,我们才能在追求生产效率的同时,妥善守护设备健康的每一道防线。








